模块化 I/O 转接板如何节省配线
一、配线为何常成为机台交期瓶颈
在 CNC 机台与自动化设备的电控组装流程中,真正耗时的往往不是元件安装,而是后段配线。从传感器、限位开关、按钮、手轮,到继电器、驱动器与控制器之间的 I/O 信号串接,若采用传统逐点接线方式,不仅需要大量人工核对端子与线号,也容易因现场空间狭小、线材交错而增加出错风险。对设备制造商与采购单位而言,配线时间拉长,通常就代表交机时程压缩、调机成本提高,后续维护也更不容易。
这也是越来越多机械厂开始导入模块化 I/O 转接板的原因。其核心价值不只是把线接得更快,而是把原本分散、易错的接线流程,转化为更标准化、可复制、可维护的模块化架构。
二、传统配线与模块化设计的差异
传统配线模式下,工程人员必须逐一将现场信号拉回控制端,再依照图面逐点接入 PLC、控制板或接口板。只要端子编号看错、线序接反,后续就可能在试车阶段反复排查。尤其当机台轴数增加、周边功能扩充时,配线复杂度会快速上升。
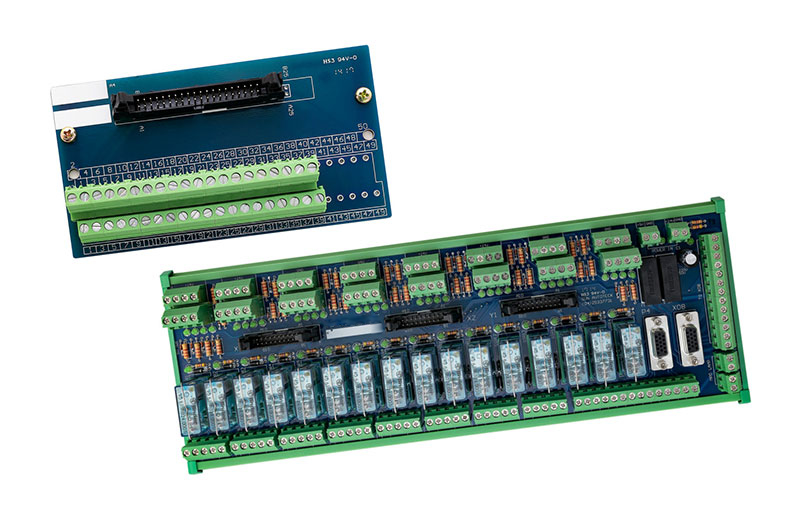
模块化 I/O 转接板则以标准接头、母板配置与集中转接概念,先把常用信号进行整理与分区,再用统一接口连接主控系统。对组装端来说,原本需要大量手工判读与一条一条对接的工序,变成较清晰的模块安装与接头插接流程。以实务经验来看,原本需 2 至 3 天完成的配线工作,往往可缩短到 1 天以内,对多台机种并行生产时尤其明显,节省配线效益可上看 50%。
三、宇联电子模块化 I/O 转接板的技术重点
宇联电子长期投入 CNC 与工业控制接口整合,模块化 I/O 转接板设计重点不只在于接线方便,更重视现场稳定性与维护实用性。常见配置包含光耦隔离、过电压保护与 LED 状态指示,可协助工程师在启动、测试与维修时快速判读信号状态,降低误判时间。
- 标准接头与模块化母板设计,让配线流程更一致,适合重复组装与批量生产。
- 支持不同 I/O 点数规划,可依设备功能与控制需求弹性配置。
- 可搭配继电器模块、控制面板与电控箱整合,缩短系统组装与测试流程。
- DIN 导轨安装方式便于配置于电控箱内,兼顾整线整齐度与后续拆装便利性。
四、CNC 与自动化设备的实际应用场景
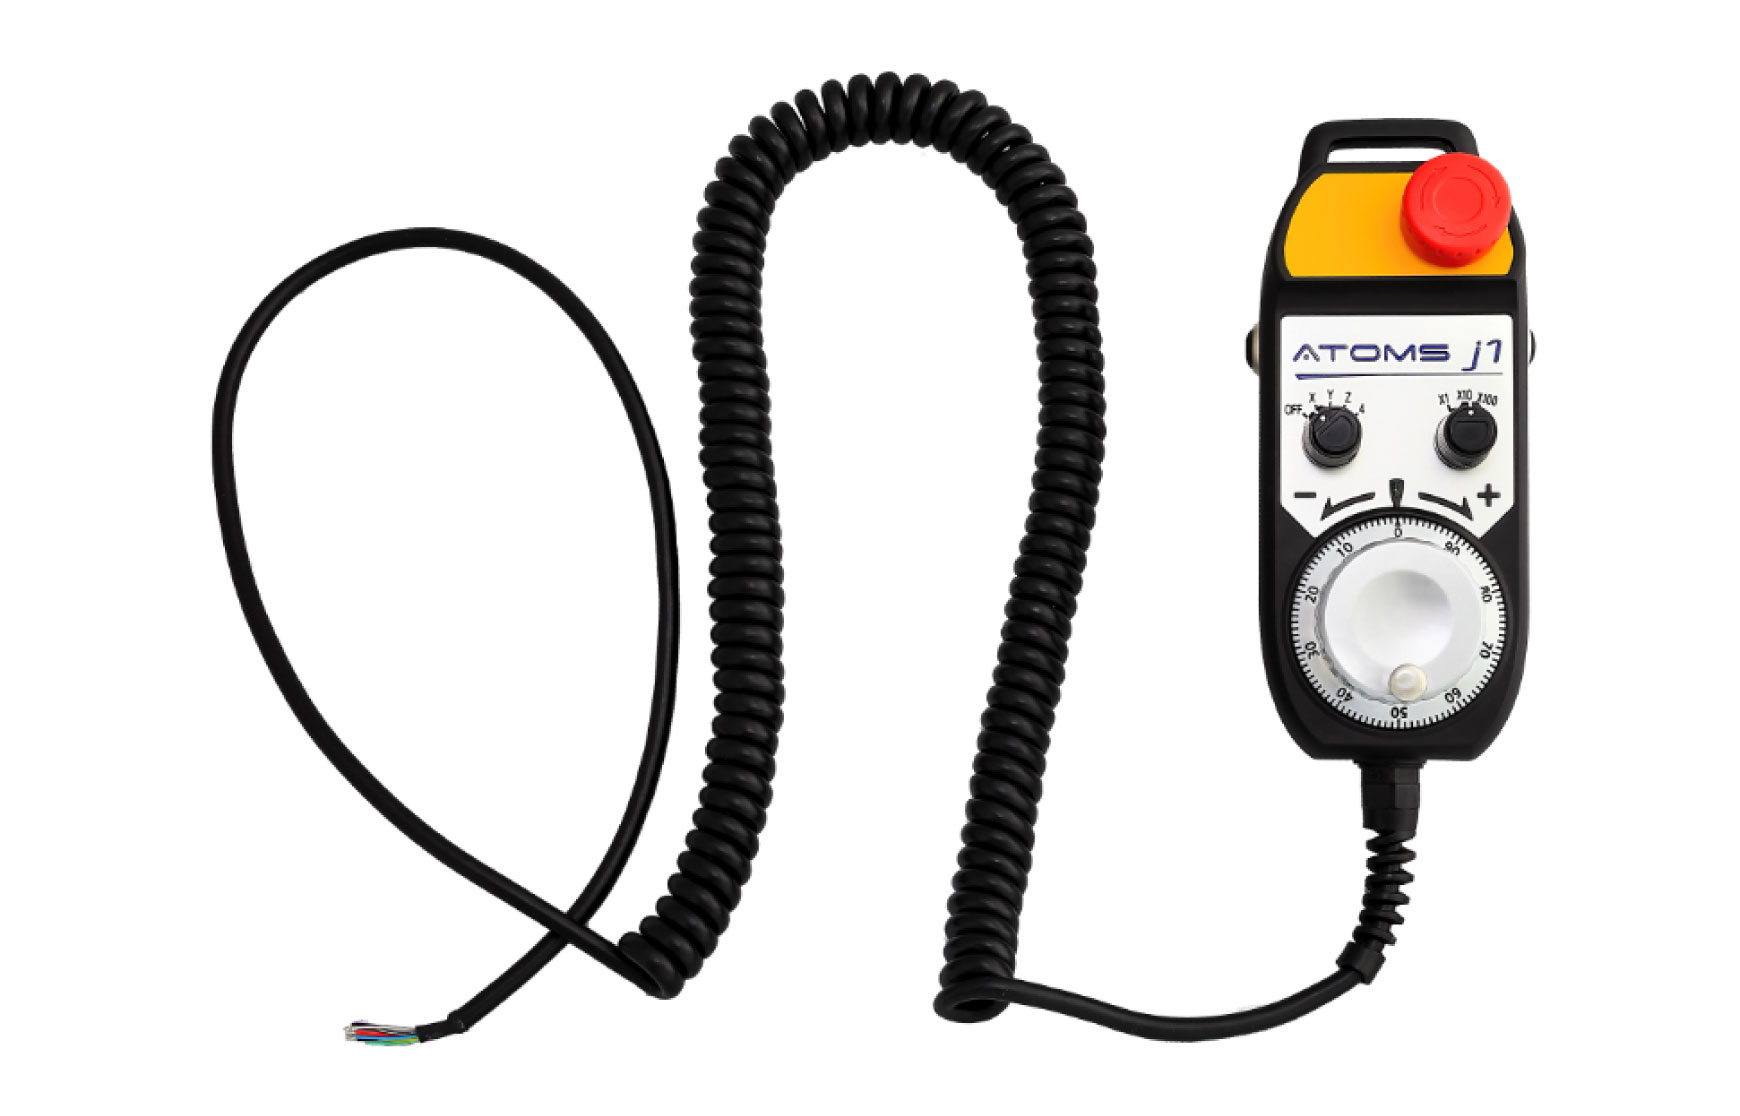
以多轴 CNC 机台为例,手轮信号、限位信号、按键输入、警示灯号与伺服相关 I/O 若分散处理,现场配线容易杂乱,维修时也不易快速定位。导入模块化 I/O 转接板后,可将多组信号集中管理,让主控板与现场元件之间的对应更清晰,对新机组装与既有机台改造都很有帮助。
在自动化产线、包装设备或周边工位中,采购与技术单位通常更在意后续扩充弹性。当系统需要新增传感器、警示模块或执行元件时,模块化架构可减少大幅重新布线的需求,也更利于 IPC、PLC 与配电盘之间的整合。这种做法不只节省当前工时,也能降低未来改机与维护成本。
五、选用模块化 I/O 转接板的五大效益
- 节省配线时间与人力成本,提升整机出货效率。
- 降低端子接错、线序混乱与现场返工几率。
- 提升信号管理清晰度,有助于系统稳定运行。
- 便于后续维修、故障排查与功能扩充。
- 电控箱内部更整齐,对质量管理与客户验收也更有利。
六、从节省配线走向更高效率的设备整合
对 CNC 机械厂与自动化设备采购人员来说,模块化 I/O 转接板的价值不只是单一零件成本,而是整体组装效率、维修便利性与后续扩充弹性的综合考量。若设备型号多、交期紧、现场维护需求高,模块化设计通常比传统逐点接线更具长期效益。
宇联电子可依设备应用需求提供 I/O 点数、接头形式与整合方式规划,并可搭配继电器模块、客制化操作面板与电控箱代工服务,协助客户建立更高效率、易维护的控制系统。如果您正评估节省配线与模块化方案,建议可先从现有机台的信号数量、维修频率与扩充需求切入,选择更适合的 I/O 架构。