EMC/EMI 如何影响电子手轮信号
一、前言:为什么电子手轮特别怕干扰
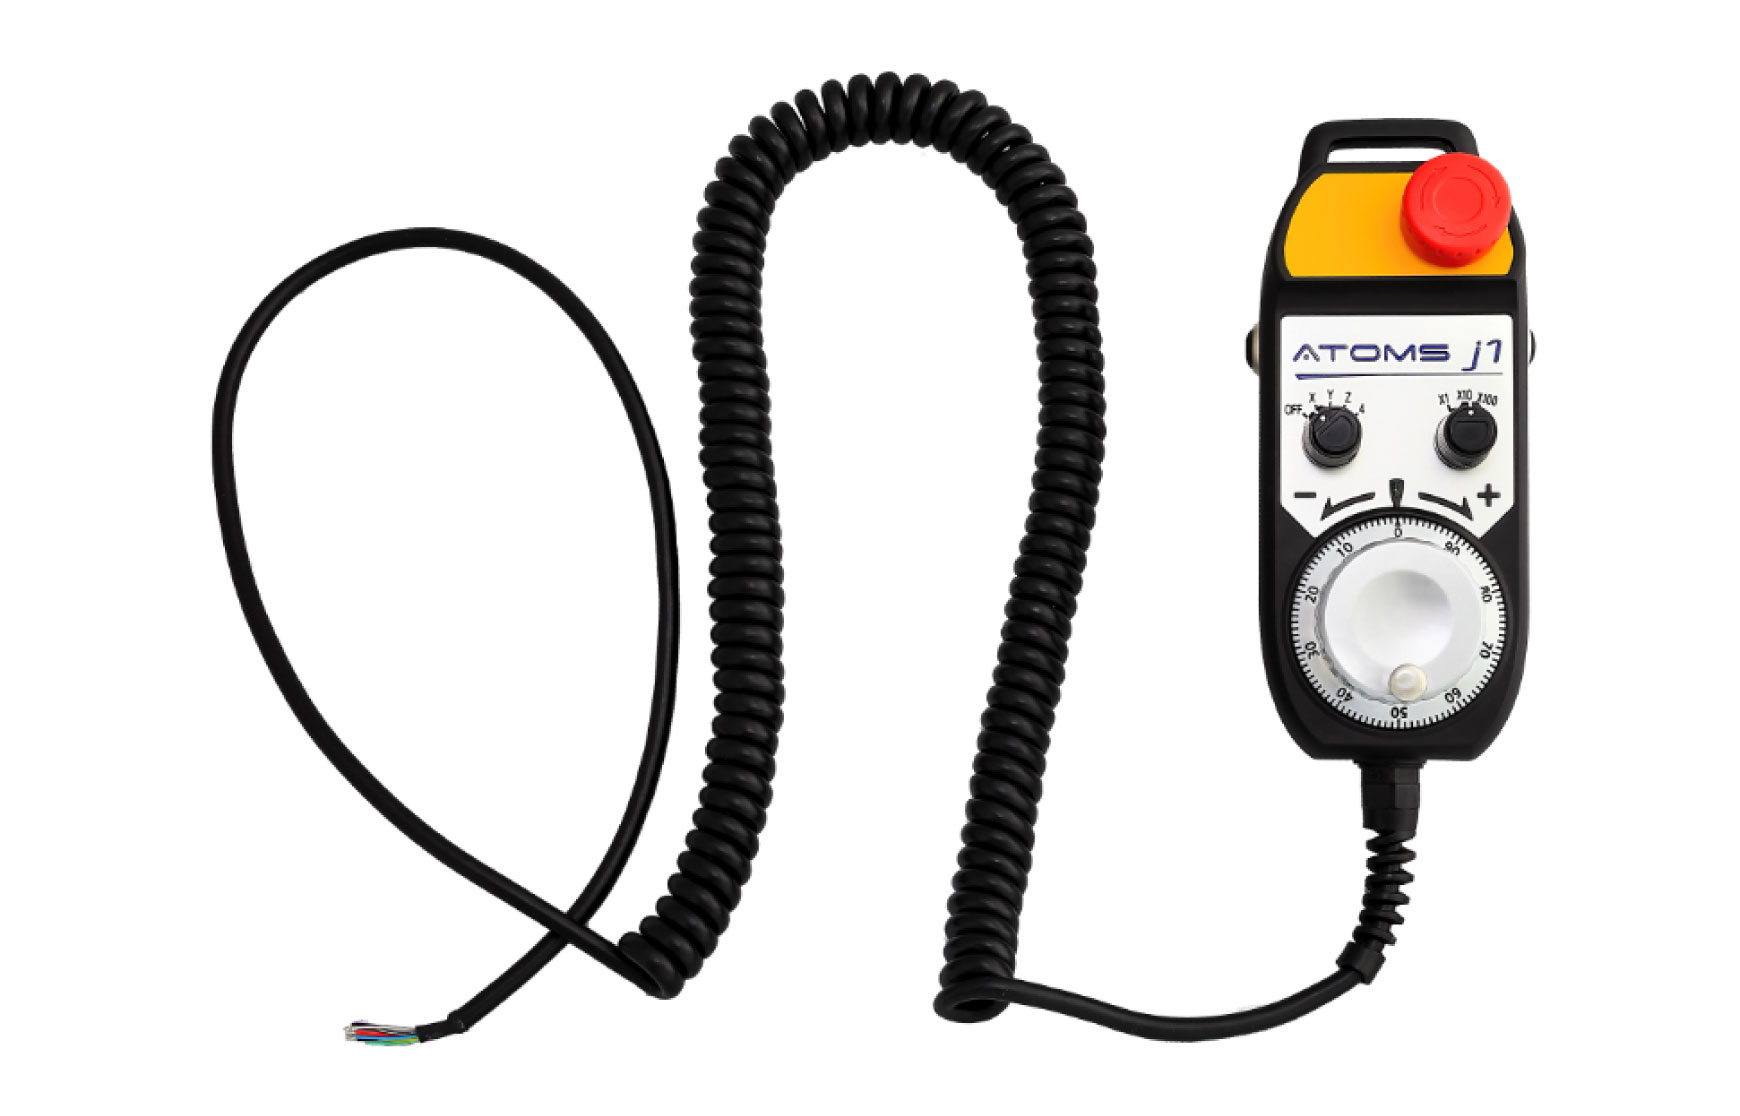
在 CNC 机台、磨床、车床与各式自动化设备的调机流程中,MPG 电子手轮是现场操作员最直接、也最依赖的人机界面之一。它负责把旋转动作转换为 A/B 相脉冲信号,再由控制器换算成精准的轴向位移。只要信号稳定,操作员就能细致地进刀、校刀与修正位置;但若现场存在高频噪声、接地不良或配线规划不足,即使手轮本体没有故障,也可能出现跳格、误读、丢脉冲等问题,直接影响加工精度、换线效率,甚至放大停机与报废风险。
二、EMC 与 EMI 的差异
EMC 指的是设备在既有电磁环境下仍能正常运作,同时不对其他设备造成不可接受的干扰;EMI 则是实际造成干扰的电磁能量来源。对电子手轮来说,问题不只在于有没有噪声,而在于整个系统能不能承受噪声。当手轮输出信号幅度不足、线材屏蔽不完整、I/O 端没有做好隔离时,控制器就更容易把外来干扰误判为有效脉冲,或在真正的操作脉冲进入时发生抖动与漏读。
三、工厂现场常见的干扰来源
CNC 与自动化设备现场的干扰来源通常不是单一因素,而是多种设备同时作用。常见来源包括变频器驱动的主轴与伺服马达、高频开关电源、焊接设备、电磁阀、大电流接触器,以及无线通信模块等。这些干扰会通过传导、辐射与感应三种方式进入控制系统。例如手轮信号线与动力线并行过近时,容易受到感应耦合;共地设计不当时,又可能形成接地回路,使干扰沿着系统回路放大。
四、电子手轮信号异常通常怎么发生
在实务上,许多现场会先看到结果,再回头追查原因。例如操作员微调进给时,机台偶尔多走一格;高速切削期间,尺寸补正反应不连续;焊机或大功率设备启动瞬间,控制器出现警报、误触发急停,甚至轴向位置偏移。这类现象常被误认为是手轮品质不稳定,但真正的根因往往在整体信号链,包括编码信号输出方式、接收端抗干扰能力、配线路径、端子压接品质与接地策略。对采购与设备设计端而言,若只更换单一零件,却未同步检查系统架构,问题通常很难根治。
五、有效的抗噪声设计重点
真正有效的抗噪声设计,应从源头抑制、传输路径阻断、接收端保护三个层面一起规划。源头端可通过滤波器、抑制元件与更佳的驱动器配置降低噪声能量;传输路径则建议采用双绞或屏蔽线材,让手轮信号线与动力线、马达线保持距离,必要时使用独立金属管槽;接收端则可通过差动输出、光耦隔离、滤波电路与浪涌保护,提升系统识别有效脉冲的能力。若设备空间允许,等电位接地与单点接地原则也能有效减少接地回路造成的隐性干扰。
六、采购与设计阶段应注意什么
对机械厂与自动化设备采购人员来说,抗干扰不应只在异常发生后补救,而应纳入选型与开发初期。评估电子手轮与周边模块时,可优先确认是否支持差动信号、隔离设计、模块化接线与完整接地规划,同时要求供应商提供相关 EMC 验证依据或实务应用经验。若设备属于老机台改造、控制器混用或现场干扰源复杂的项目,更需要把手轮、I/O 模块、配线与电控箱视为同一个系统来看,而不是零散采购。这样才能降低反复维修、误判故障与交机后不稳定的风险。
七、宇联电子的实务整合思维
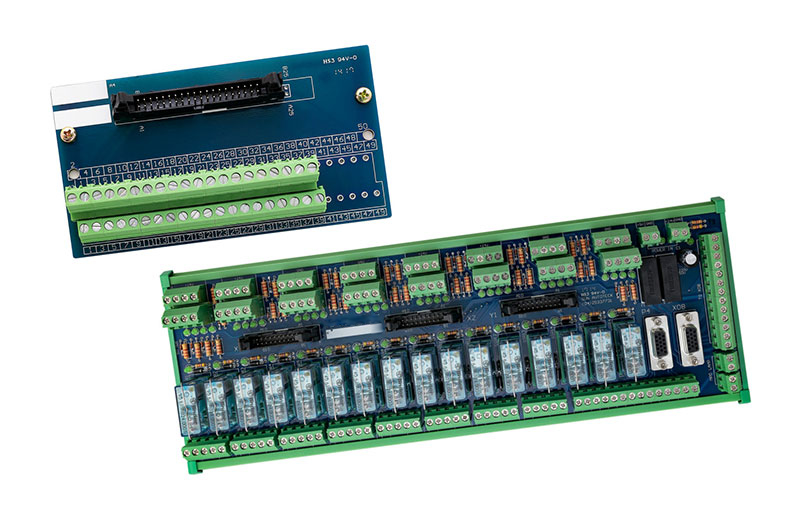
宇联电子长期服务工具机与自动化设备领域,将现场常见的抗噪声需求整合到 MPG 电子手轮、客制化操作面板、I/O 模块、继电器模块与电控箱方案中。重点不只是提供单一元件,而是协助客户从信号输出、界面整合、模块配线到箱体接地一并检视,提升控制信号的稳定性与维护便利性。对于重视可靠性、兼容性与改机效率的设备制造商而言,这种从应用场景出发的设计方式,往往比单看规格表更能降低导入风险。
八、结语:把干扰风险处理在停机之前
EMC 与 EMI 看似是隐形问题,实际上却深刻影响电子手轮信号品质与机台稳定性。当加工精度、调机效率与设备安全都依赖正确脉冲时,抗噪声设计就不只是电气细节,而是整体设备可靠性的一部分。若您的机台正面临手轮信号不稳定、误动作或现场干扰难以排查的情况,宇联电子可依实际应用条件协助评估配线、模块与整合方式,让系统在复杂工厂环境中维持更稳定的控制表现。