磨床与车床的操作差异与按键布局
一、磨床与车床为何不能共用同一套面板思维
磨床与车床虽然同属精密金属加工的核心设备,但加工方式、操作节奏与关键控制项目完全不同。磨床重视微米级进给、表面粗糙度与多轴细部修正,操作员常需要长时间进行小幅度调整;车床则以工件高速旋转为主,重点在于主轴转速、刀塔换刀、对刀效率与螺纹加工同步。若沿用同一种通用操作面板,常见问题包括常用功能距离过远、信息显示不集中、手部动线交错,以及误触风险增加,最终影响加工节拍与教育培训效率。对 CNC 机械厂与自动化设备采购人员而言,面板不是附属配件,而是直接影响设备竞争力的人机界面。
二、磨床操作特点:微调优先,监控必须即时
磨床属于典型精加工设备,目标不只是尺寸到位,更要兼顾表面质量与加工稳定性。操作员最常接触的功能通常包括 MPG 电子手轮微调、倍率切换、进给深度修正、砂轮转速调整,以及加工状态监看。这类工作具有高频率、小幅度、反复修正的特性,因此面板布局设计必须以手轮操作顺手、倍率切换直观、显示信息集中易读为核心。若手轮位置不符合惯用手习惯,或重要数值分散在不同区域,操作员就容易因反复伸手与视线切换而累积疲劳,进而影响精度与一致性。
三、车床操作特点:节奏更快,主功能必须集中
相较之下,车床操作更强调节拍与切换效率。主轴正反转、RPM 调整、刀塔选择、对刀、螺纹参数配合,往往需要在短时间内完成。尤其在量产或多工序切削情境下,操作员需要迅速判读刀位、主轴状态与进给信息,因此控制区域必须明确分层,避免主轴功能、手轮区与刀塔区彼此干扰。若布局混乱,新手最容易发生误按、误切模式或换刀判读错误,这不只拉长培训时间,也可能直接影响机台稼动率与良率。
四、按键布局设计的三个关键差异
- 常用功能优先级不同:磨床以 MPG 手轮、倍率选择与细部进给为优先;车床则以主轴控制、刀塔切换与对刀相关功能为核心。
- 显示信息配置不同:磨床较重视砂轮转速、进给深度、表面粗糙度预估与振动数据;车床则需突出主轴 RPM、刀位编号、进给与螺纹参数。
- 安全与防误触逻辑不同:两者都需要醒目的紧急停止设计,但磨床偏重稳定微调中的误碰避免,车床则更重视高速运转与快速切换时的区域分隔。
五、宇联如何为磨床与车床进行专属客制化
宇联电子累积 35 年 CNC 操作面板客制化经验,在项目初期即从机台用途、加工流程、操作习惯与安装空间切入,而非只调整按键位置。以磨床为例,宇联会将 MPG 电子手轮安排在右下方黄金操作区,让惯用右手的操作员在自然姿势下进行长时间微调,并于手轮周边整合倍率切换与轴向识别,降低视线移动成本。上方显示区则集中呈现砂轮转速、进给深度、表面粗糙度预估与振动监测,让操作判断更直接。
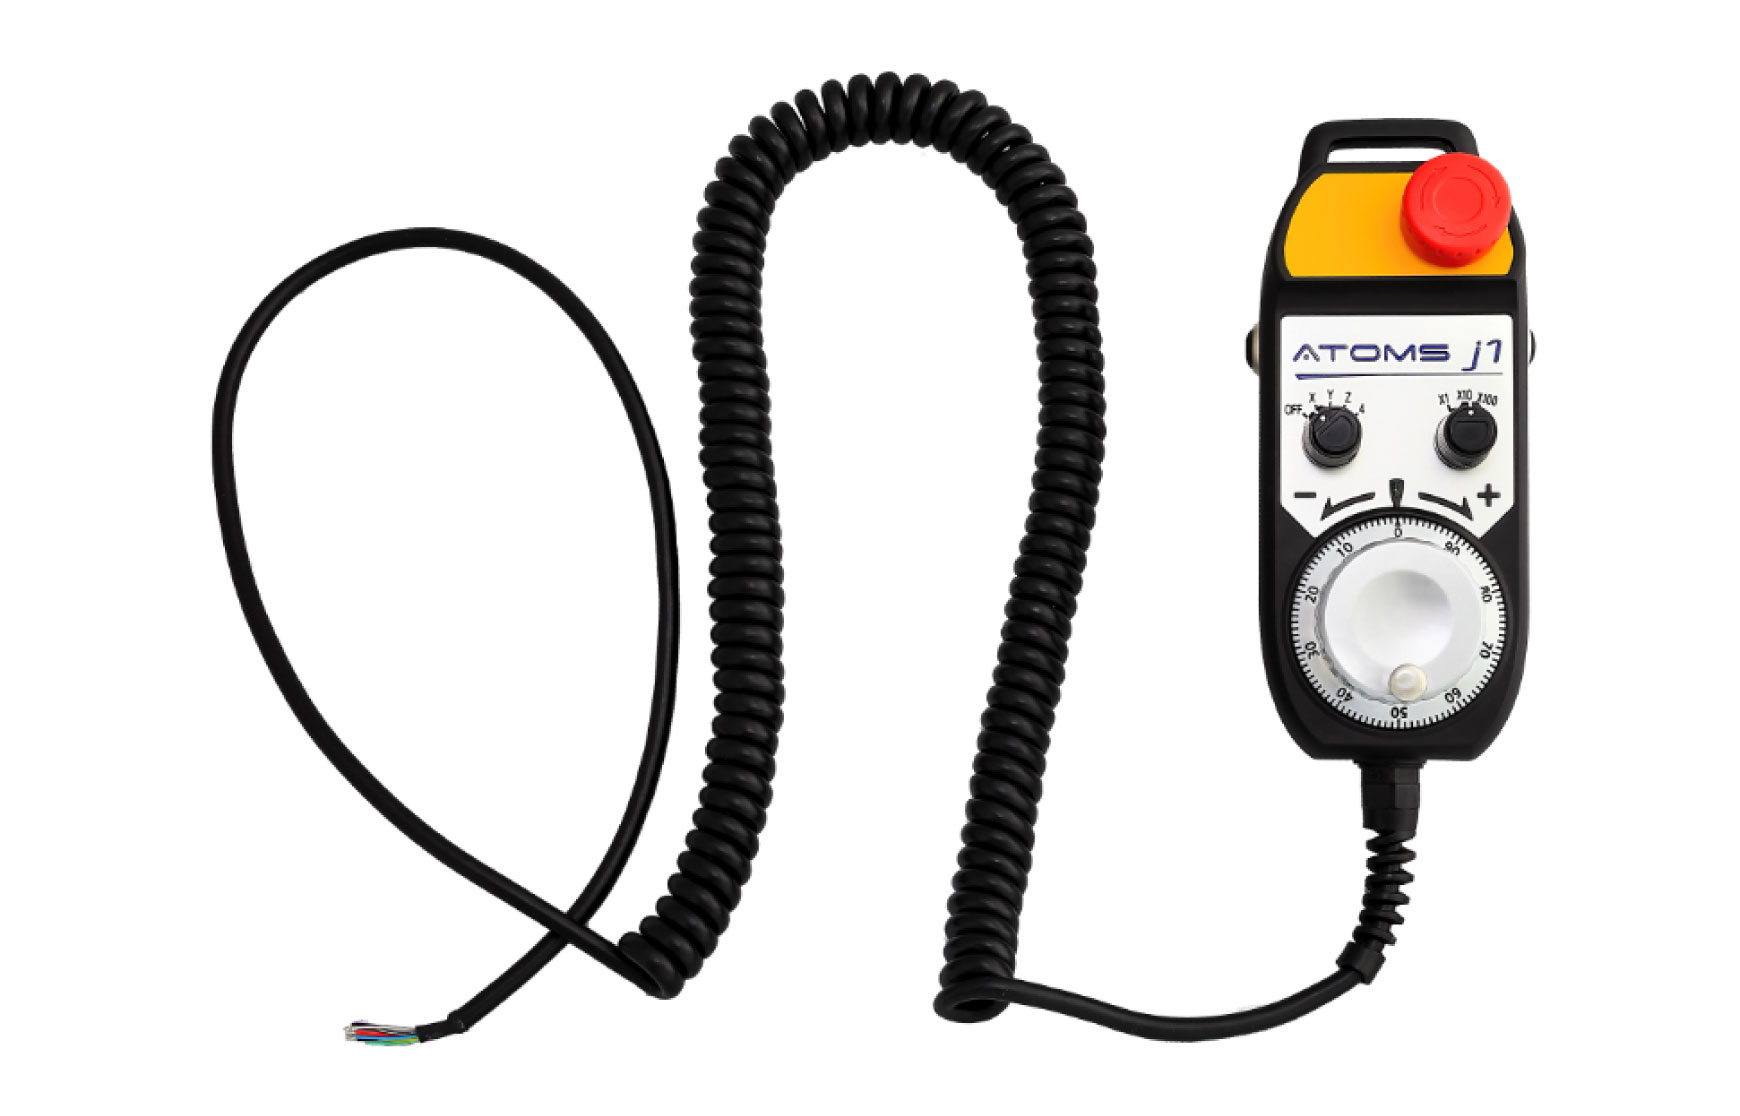
在车床项目上,宇联则以主轴控制为布局核心,将正反转旋钮、转速倍率与 RPM 显示整合成独立区块,避免与手轮或刀塔区重叠。中央保留清晰的刀塔选择与刀位显示,搭配快速换刀快捷键,右手操作区再配置多轴 MPG 与手持式MPG,提升对刀与精密进给效率。这种依设备特性而设计的布局,不仅改善操作流畅度,也有助于机台品牌在市场上建立更鲜明的专业形象。
六、实际案例:从操作便利延伸到产能提升
台中一家具有平面磨床研发能力的设备厂,原先使用通用型面板,操作员需频繁在手轮与显示区之间来回移动。宇联重新规划分离式面板后,将 MPG 手轮移至最顺手位置并优化信息显示,结果操作员肩颈不适比例下降 68%,单件加工时间由 18 分钟缩短至 14 分钟,产能提升 22%。另一家数控车床制造商则因主轴区与手轮区过度重叠,造成新进人员常有误触情况。宇联重新分区后,培训时间由 5 天缩短至 2.5 天,操作错误率下降 45%,量产后整体稼动率提升超过 15%。这些改善都说明,好的布局设计不只是外观调整,而是能够量化回收的工程投资。
七、结语:把机台特性转化为更有价值的操作界面
磨床与车床的差异,不只存在于加工原理,更完整反映在操作习惯、信息判读与按键优先级上。对设备采购与机械整机设计而言,若能在面板阶段就导入正确的布局设计,将可同步提升效率、安全性、教育培训速度与品牌专业度。宇联电子通过对磨床、车床与各类 CNC 应用的长期理解,提供更贴近现场需求的客制化操作面板与 MPG 电子手轮整合方案,协助客户把人机工学真正转化为产能与质量优势。